

Kontrola temperatury podczasProces produkcji POY (częściowo zorientowanej przędzy)jest kluczowa dla zapewnienia pożądanej jakości i właściwości przędzy. Konkretne metody kontroli temperatury mogą się różnić w zależności od używanego sprzętu i procesów, ale oto kilka ogólnych wskazówek:
Podgrzej surowiecPrzed rozpoczęciem procesu wytłaczania, surowiec, zazwyczaj wióry poliestrowe, powinien zostać podgrzany do określonej temperatury. Zazwyczaj odbywa się to w zasobniku lub komorze podgrzewania wstępnego. Należy przestrzegać zaleceń producenta dotyczących odpowiedniej temperatury podgrzewania wstępnego.
Proces wytłaczaniaProces wytłaczania polega na stopieniu podgrzanych wiórów poliestrowych i przepuszczeniu ich przez dysze przędzalnicze w celu utworzenia włókien. Aby kontrolować temperaturę podczas wytłaczania, należy wziąć pod uwagę następujące kwestie:
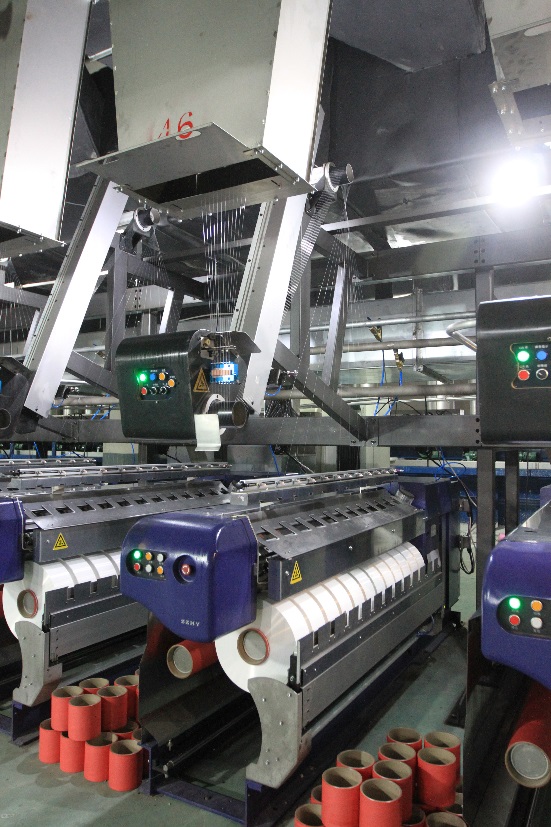
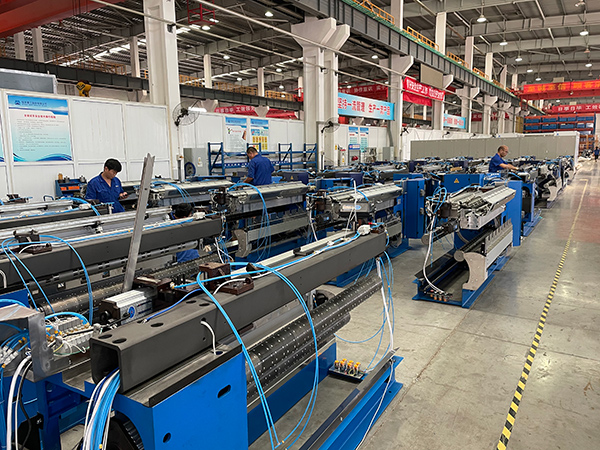
a.Temperatura beczki:Cylinder wytłaczarki posiada wiele stref grzewczych, z których każda ma własną regulację temperatury. Ustawienia temperatury w tych strefach należy dostosować do specyficznych wymagań przetwarzanych wiórów poliestrowych. Zazwyczaj temperatury rosną stopniowo od strefy podawania do strefy dozowania.
b. Temperatura dyszy przędzalniczej:Dysza przędzalnicza, która zawiera drobne otwory, przez które wytłaczany jest stopiony poliester, powinna być utrzymywana w określonej temperaturze. Temperatura ta jest kluczowa dla uzyskania pożądanej średnicy i właściwości włókna. Zalecaną temperaturę dyszy przędzalniczej można znaleźć w wytycznych producenta sprzętu.
Gaszenie:Po wytłaczaniu filamenty są schładzane w celu ich zestalenia. Proces ten zazwyczaj polega na przepuszczeniu filamentów przez medium chłodzące, takie jak powietrze lub woda. Temperatura medium schładzającego powinna być starannie kontrolowana, aby zapewnić prawidłowe zestalenie i zapobiec niepożądanym efektom, takim jak sklejanie się filamentów lub ich deformacja.
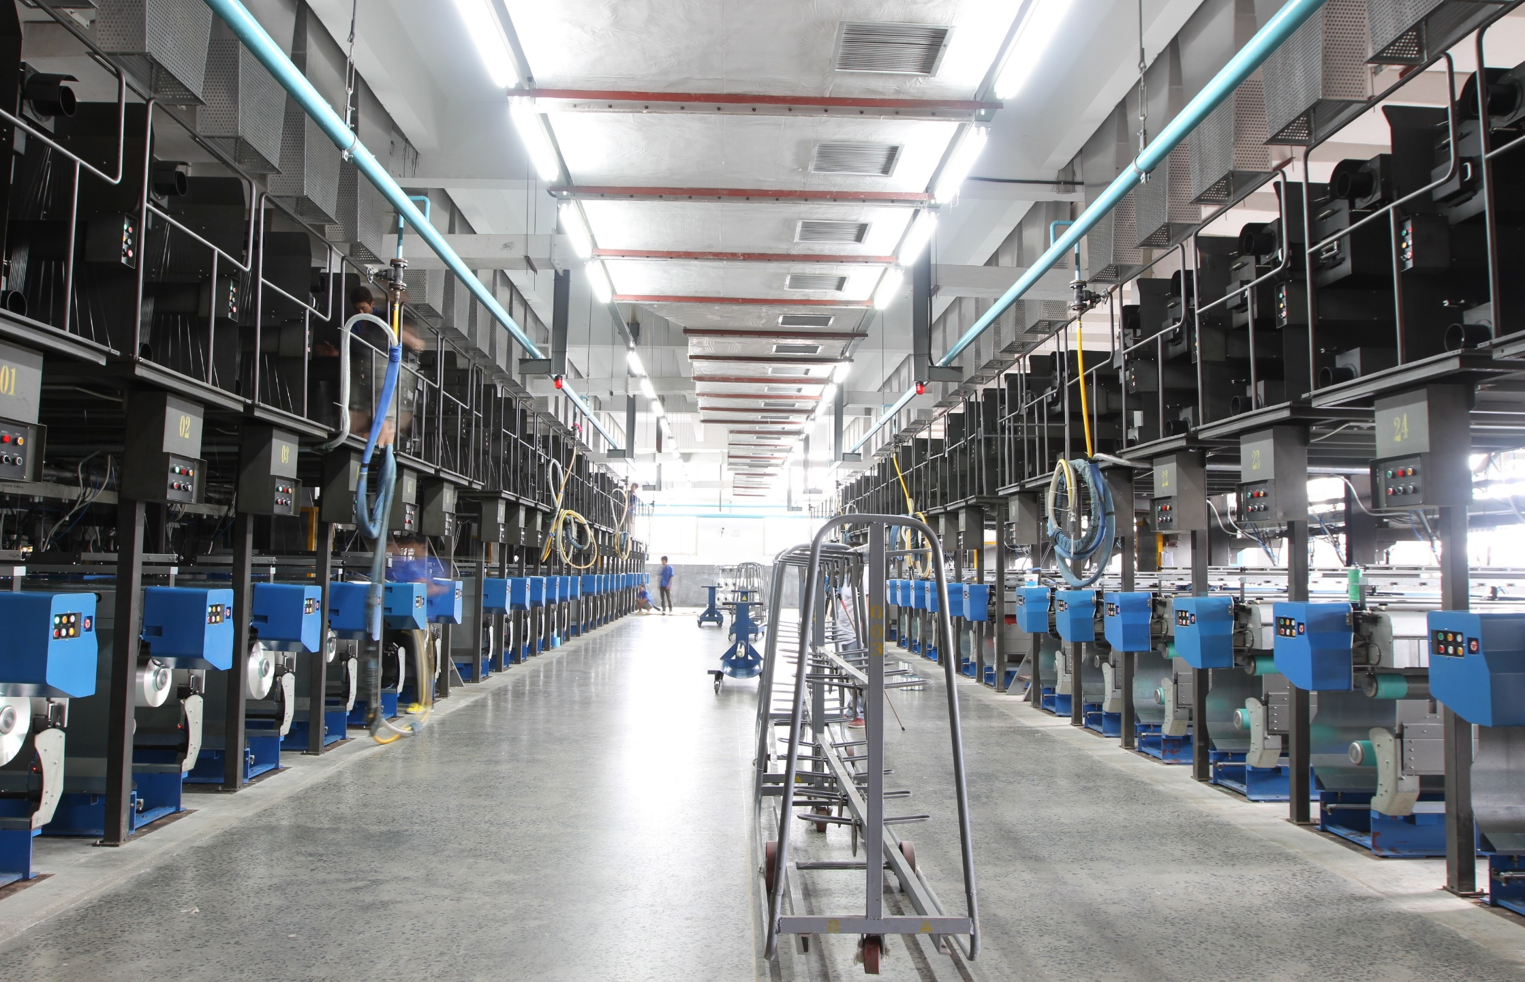
Rysowanie/rozciąganieCiągnienie lub rozciąganie włókien jest ważnym etapem w procesie orientacji łańcuchów polimerowych i nadawania przędzy pożądanych właściwości. Podczas tego procesu należy kontrolować temperaturę, aby uzyskać pożądany poziom orientacji. Wyższe temperatury ułatwiają lepsze rozciąganie, ale zbyt wysokie temperatury mogą powodować degradację włókien. Temperatura ciągnienia zależy od konkretnego przetwarzanego polimeru i jego właściwości. Należy postępować zgodnie z zaleceniami producenta lub przeprowadzić próby, aby określić optymalną temperaturę ciągnienia.
Wyżarzanie:Wyżarzanie to proces obróbki cieplnej rozciągniętej przędzy w celu usunięcia naprężeń wewnętrznych i poprawy jej stabilności. Temperatura i czas wyżarzania mogą się różnić w zależności od specyficznych wymagań przędzy. Należy przestrzegać zalecanych przez producenta parametrów wyżarzania lub przeprowadzić próby w celu określenia optymalnych warunków.
MeandrowyPodczas nawijania przędza jest dodatkowo schładzana, aby zapewnić jej zachowanie kształtu i właściwości. Proces nawijania może obejmować przepuszczanie przędzy przez komorę chłodzącą lub użycie strumienia zimnego powietrza lub wody. Kontroluj temperaturę na tym etapie, aby zapobiec problemom związanym z przegrzaniem lub deformacją przędzy.
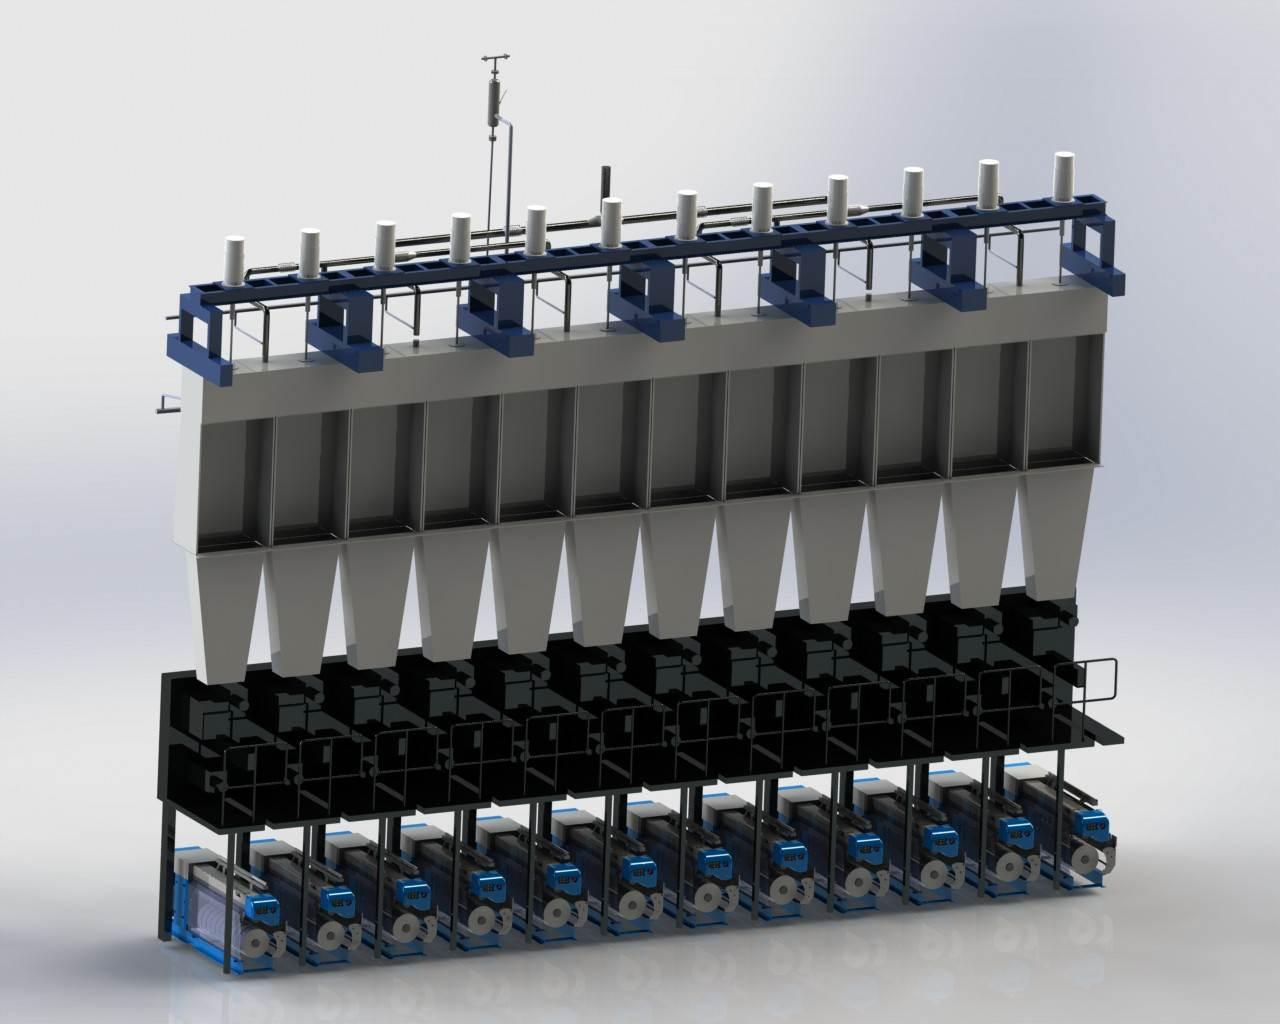
Należy pamiętać, że konkretne parametry kontroli temperatury mogą się różnić w zależności od sprzętu i procesów stosowanych na linii produkcyjnej POY. Należy zapoznać się z wytycznymi producenta sprzętu, przeprowadzić próby i zoptymalizować ustawienia temperatury w oparciu o pożądane właściwości przędzy i wymagania jakościowe.
Czas publikacji: 29 maja 2023 r.