

System hartowania jest istotny w przypadku linii produkcyjnych przędz filamentowych. Aby potwierdzić, czy system hartowania działa skutecznie w produkcji przędzy filamentowej, należy wziąć pod uwagę następujące czynniki:
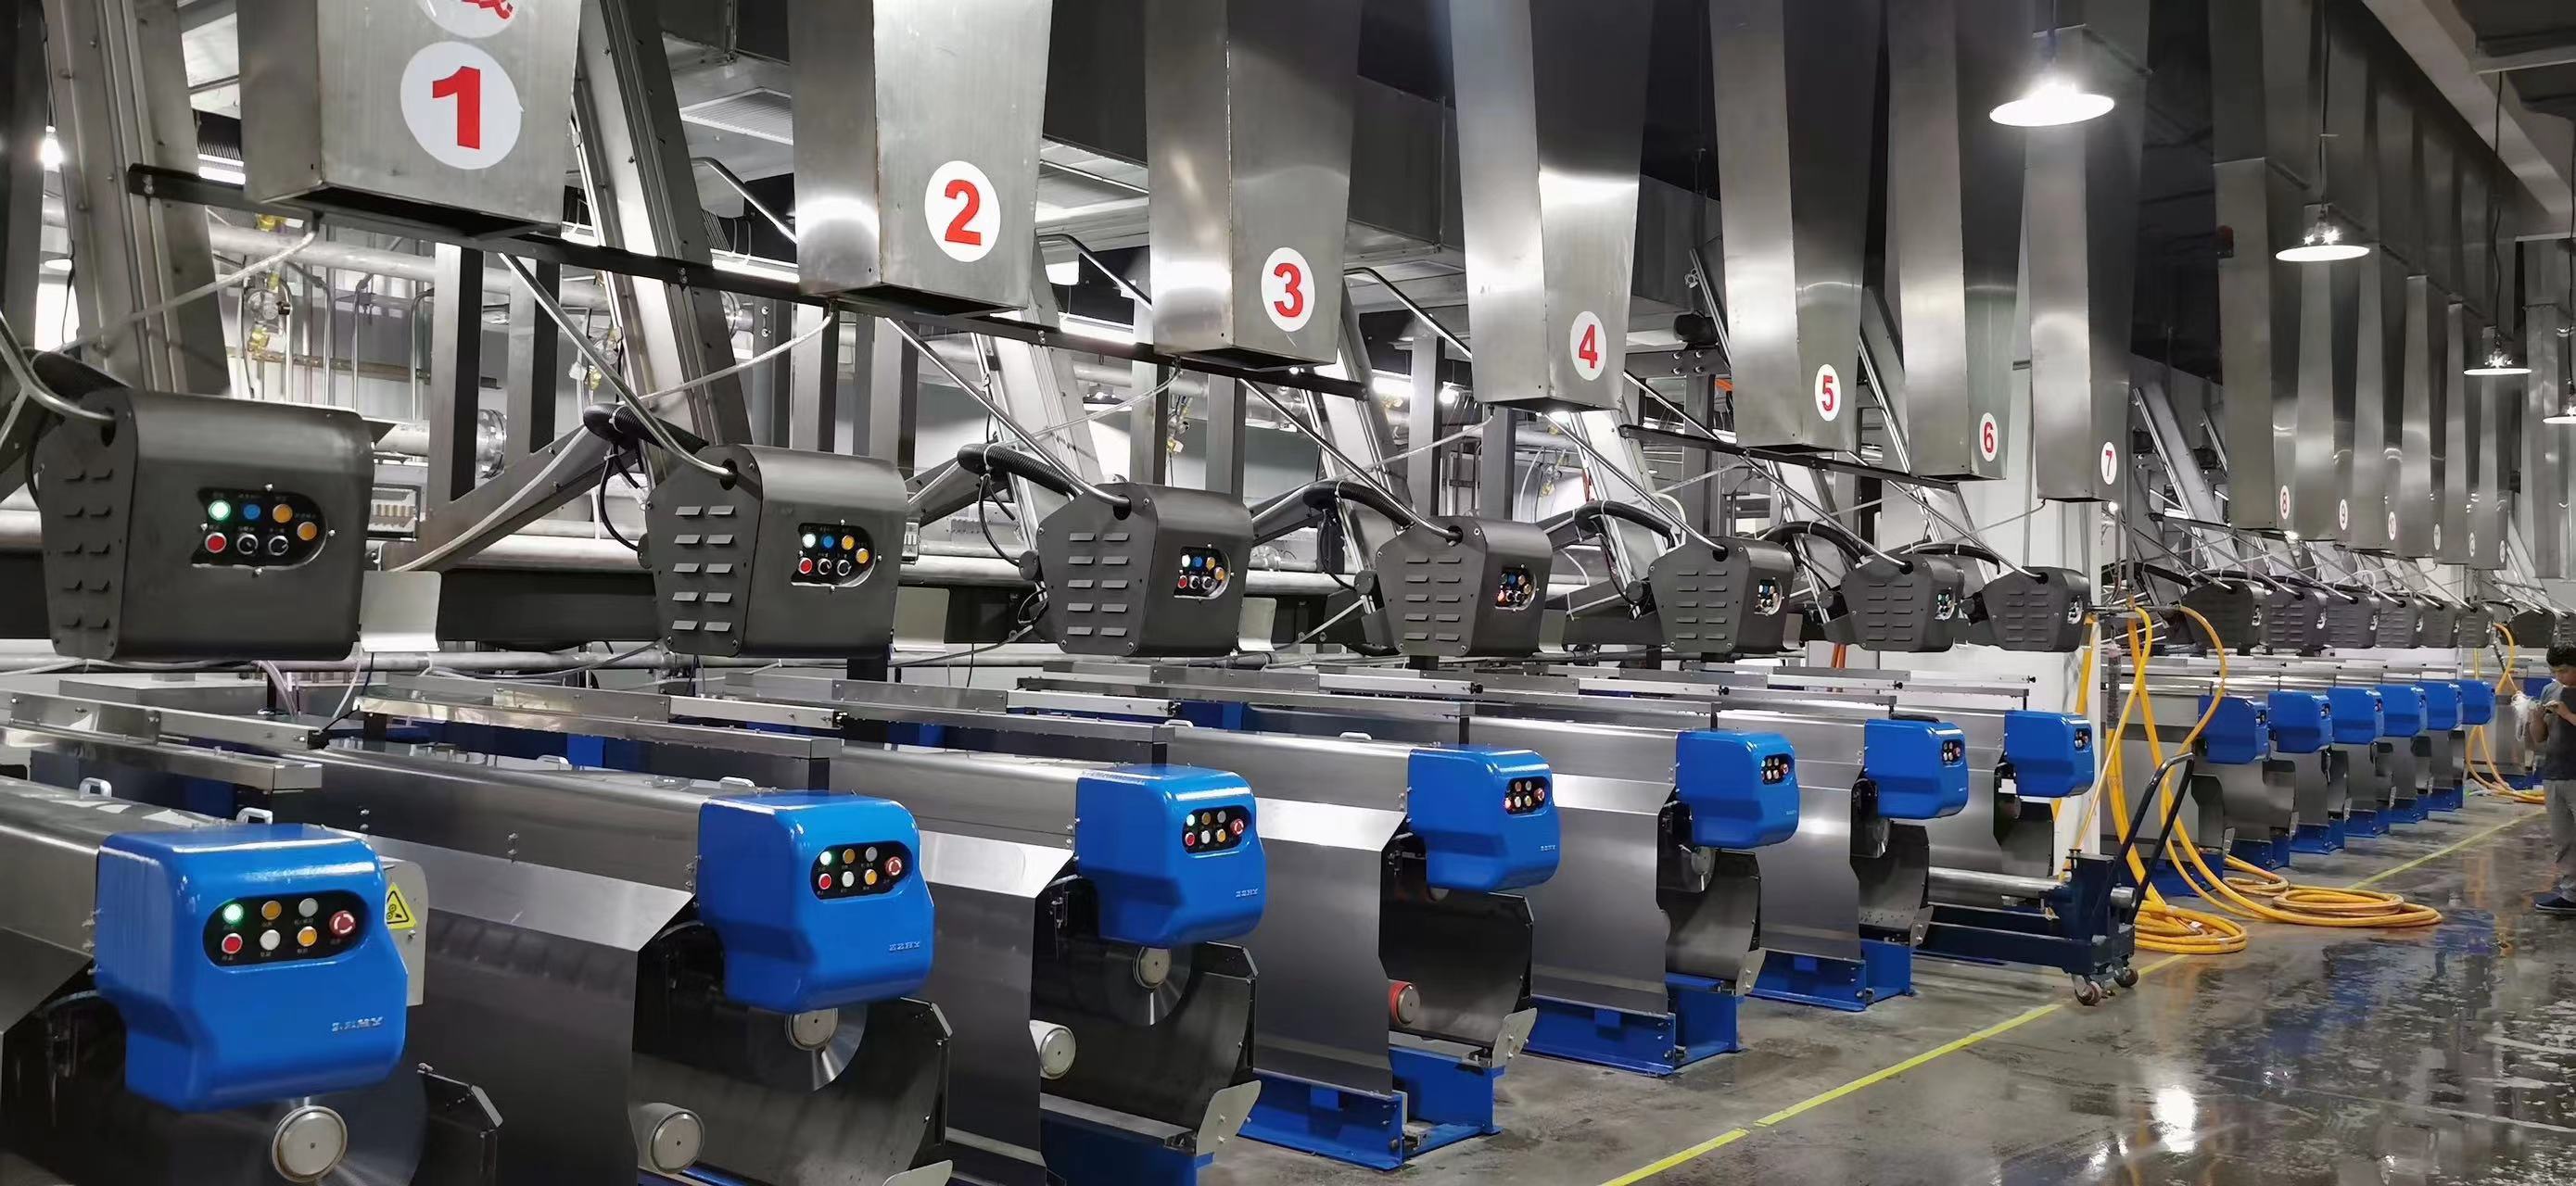
Chłodzenie filamentów: Sprawdź, czy system chłodzenia zapewnia wystarczające i równomierne chłodzenie filamentów. Filamenty należy szybko schłodzić do pożądanej temperatury, aby je skutecznie zestalić i ustabilizować.
Jednorodność: Oceń równomierność chłodzenia na całej szerokości i długości wiązki włókien. Upewnij się, że proces chłodzenia jest równomierny na całym przekroju wiązki włókien, aby uniknąć różnic we właściwościach wzdłuż przędzy.
Jakość przędzy: Oceń jakość wyprodukowanej przędzy. System hartowania powinien zapewnić przędzę o pożądanych właściwościach, takich jak odpowiednia orientacja cząsteczkowa, wytrzymałość na rozciąganie, wydłużenie, skurcz i inne określone właściwości.
Parametry procesu: Monitoruj i kontroluj parametry procesu związane z systemem hartowania, takie jak temperatura powietrza/wody chłodzącej, natężenie przepływu, ciśnienie i konstrukcja dyszy. Parametry te należy zoptymalizować w celu uzyskania pożądanej szybkości i profilu chłodzenia.
Kontrola wizualna: Przeprowadzaj kontrole wizualne włókien i przędzy w trakcie produkcji. Zwróć uwagę na wszelkie oznaki nierównomiernego chłodzenia, takie jak nierówny wygląd powierzchni, różnice w średnicy lub widoczne wady.
Monitorowanie wydajności: Ciągłe monitorowanie i rejestrowanie istotnych parametrów procesu, w tym temperatury, ciśnienia i czasu chłodzenia, aby zapewnić ich utrzymanie w określonym zakresie. Wszelkie odchylenia należy niezwłocznie identyfikować i korygować.
Testowanie jakości: Regularnie przeprowadzaj testy jakości produkowanej przędzy, aby sprawdzić, czy spełnia ona wymagane specyfikacje i standardy. Testy mogą obejmować testowanie wytrzymałości przędzy, wydłużenia, kurczliwości, denierów, trwałości koloru i innych istotnych właściwości.
Oceniając te czynniki i wdrażając regularne kontrole oraz testy jakości, można zapewnić prawidłowe działanie systemu hartowania i produkcję przędzy filamentowej o pożądanej jakości. Ważne jest również uwzględnienie wszelkich specyficznych wymagań lub norm określonych przez dany proces produkcyjny i odpowiednie dostosowanie systemu hartowania.
Zazwyczaj istnieją dwa typy gaszenia, spośród których możesz dokonać wyboru:
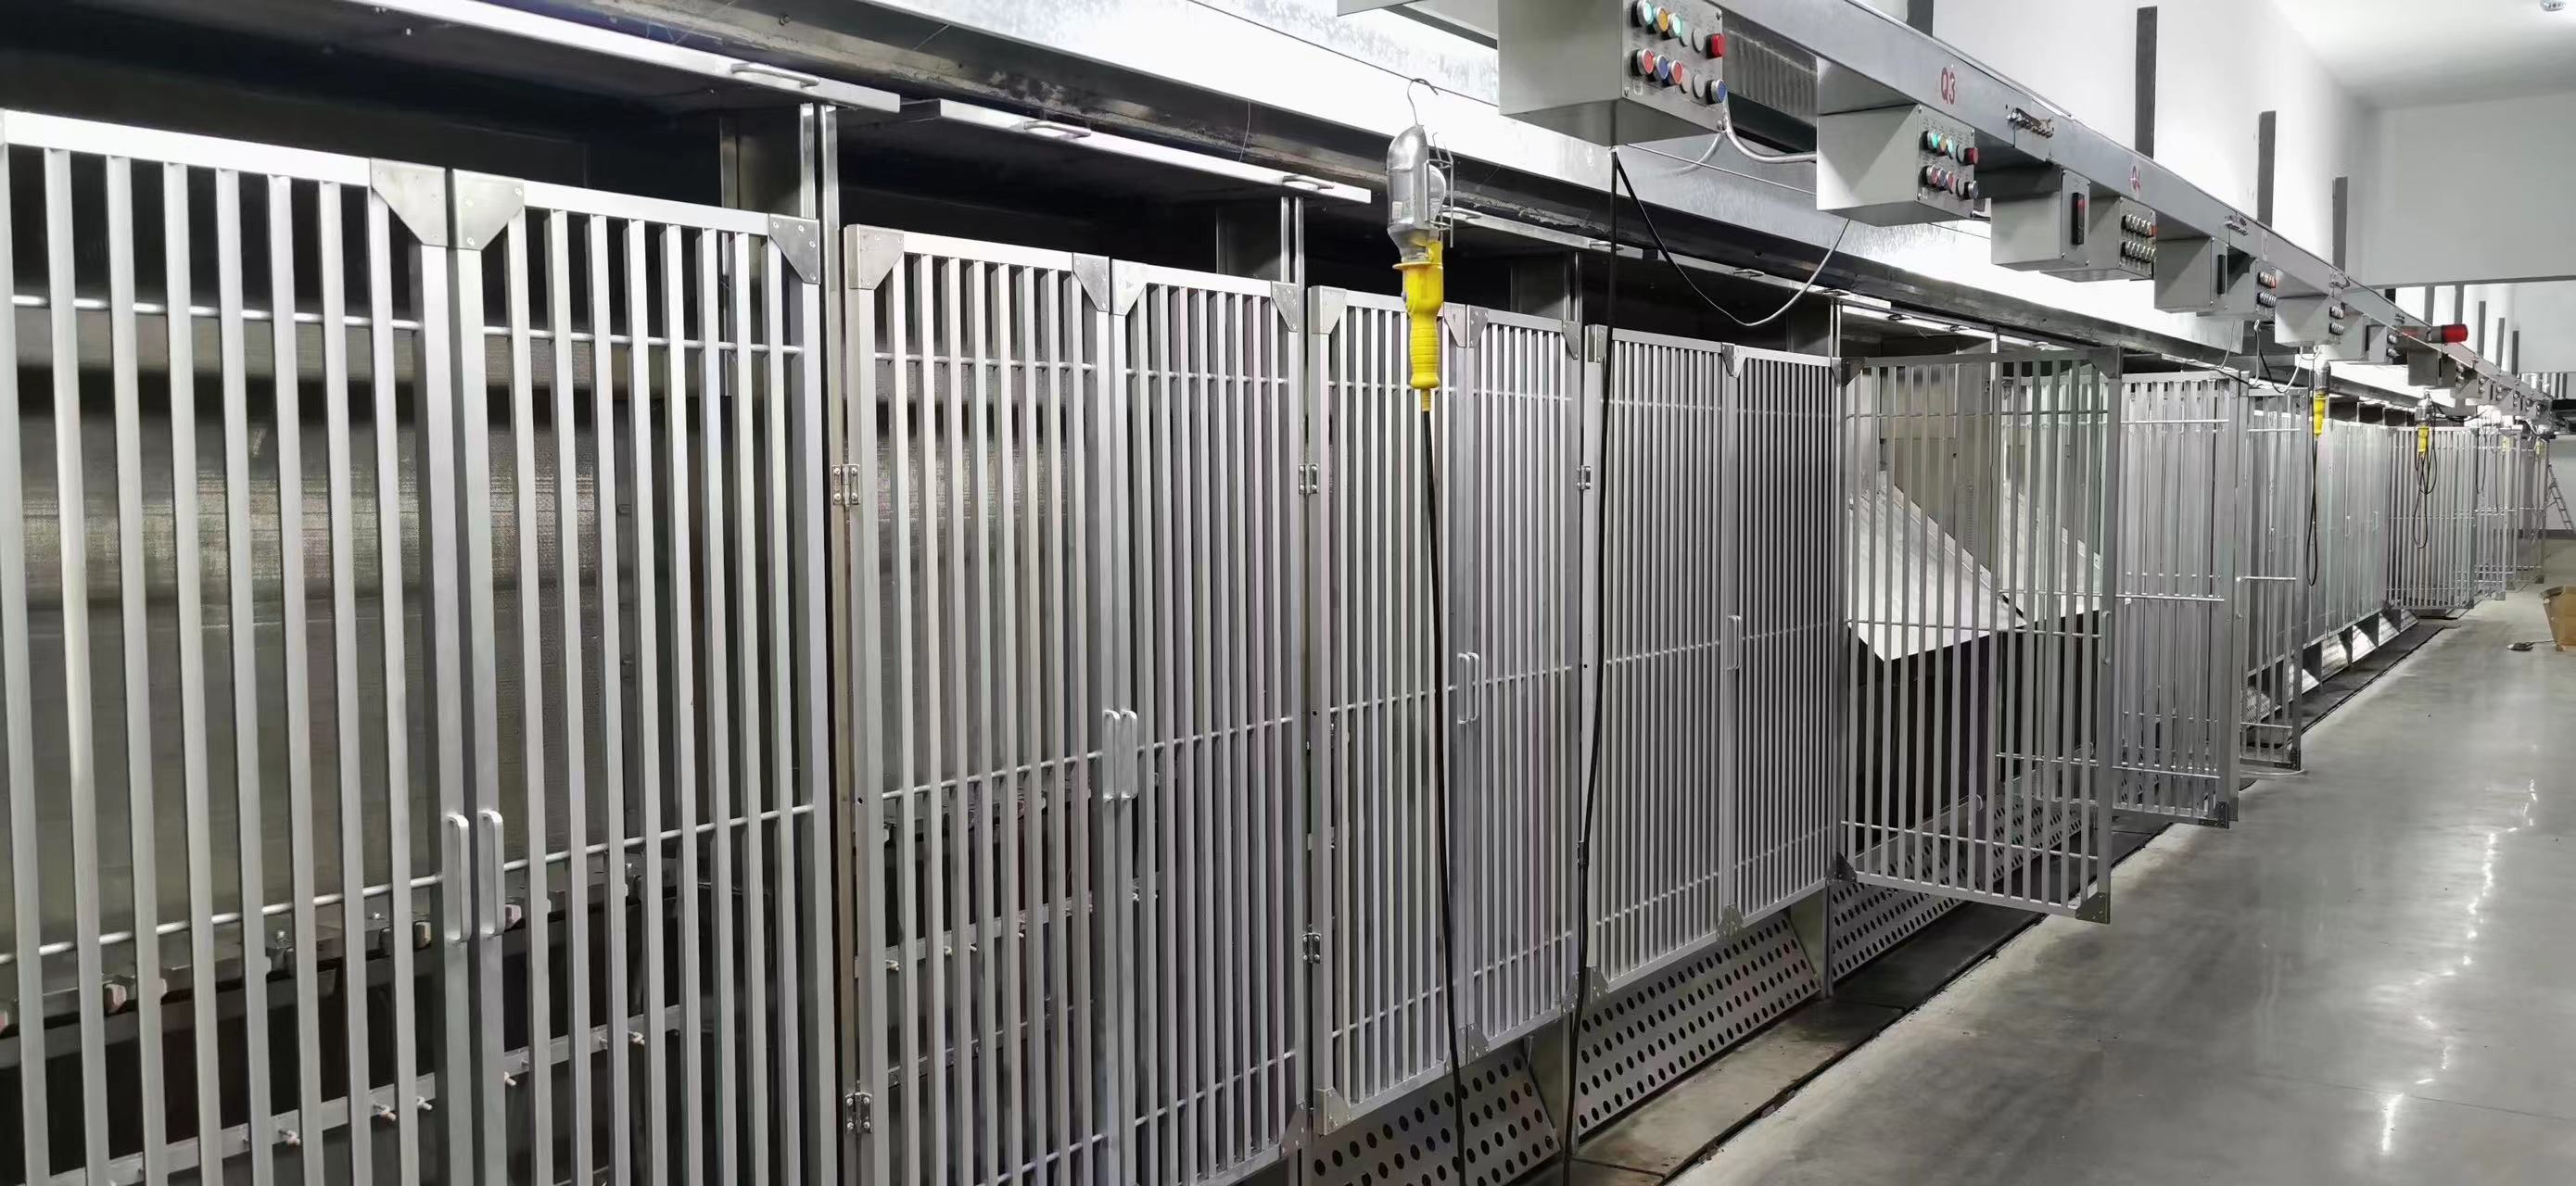
Hartowanie EVO (Edge-Variable Overfeed) i hartowanie krzyżowe to dwie różne techniki stosowane w produkcji przędzy filamentowej. Oto ich kluczowe różnice:
Hartowanie EVO (Edge-Variable Overfeed): Hartowanie EVO to specjalistyczna technika hartowania stosowana głównie w produkcji przędz FDY (Fully Drawn Yarn). Polega ona na kontrolowaniu szybkości chłodzenia włókien, szczególnie na krawędziach lub w krawędziach przędzy. Poprzez regulację nadwyżki włókien na krawędziach podczas procesu hartowania, powstaje nierównomierny skurcz pomiędzy środkiem a krawędziami przędzy. Ten nierównomierny skurcz przyczynia się do uzyskania pożądanej struktury karbikowania i zwiększenia objętości przędz FDY.
Hartowanie krzyżowe: Hartowanie krzyżowe to proces chłodzenia, który zachodzi bezpośrednio po wytłaczaniu włókien podczas produkcji przędzy filamentowej. Polega on na poddaniu włókien szybkiemu schłodzeniu, na przykład chłodnym powietrzem lub wodą, w celu ich zestalenia i stabilizacji. Hartowanie krzyżowe pomaga zachować pożądaną orientację molekularną i właściwości fizyczne włókien. Jest ono powszechnie stosowane w produkcji różnych rodzajów przędz filamentowych, w tym POY (Przędza częściowo zorientowana) i FDY (Przędza częściowo zorientowana).
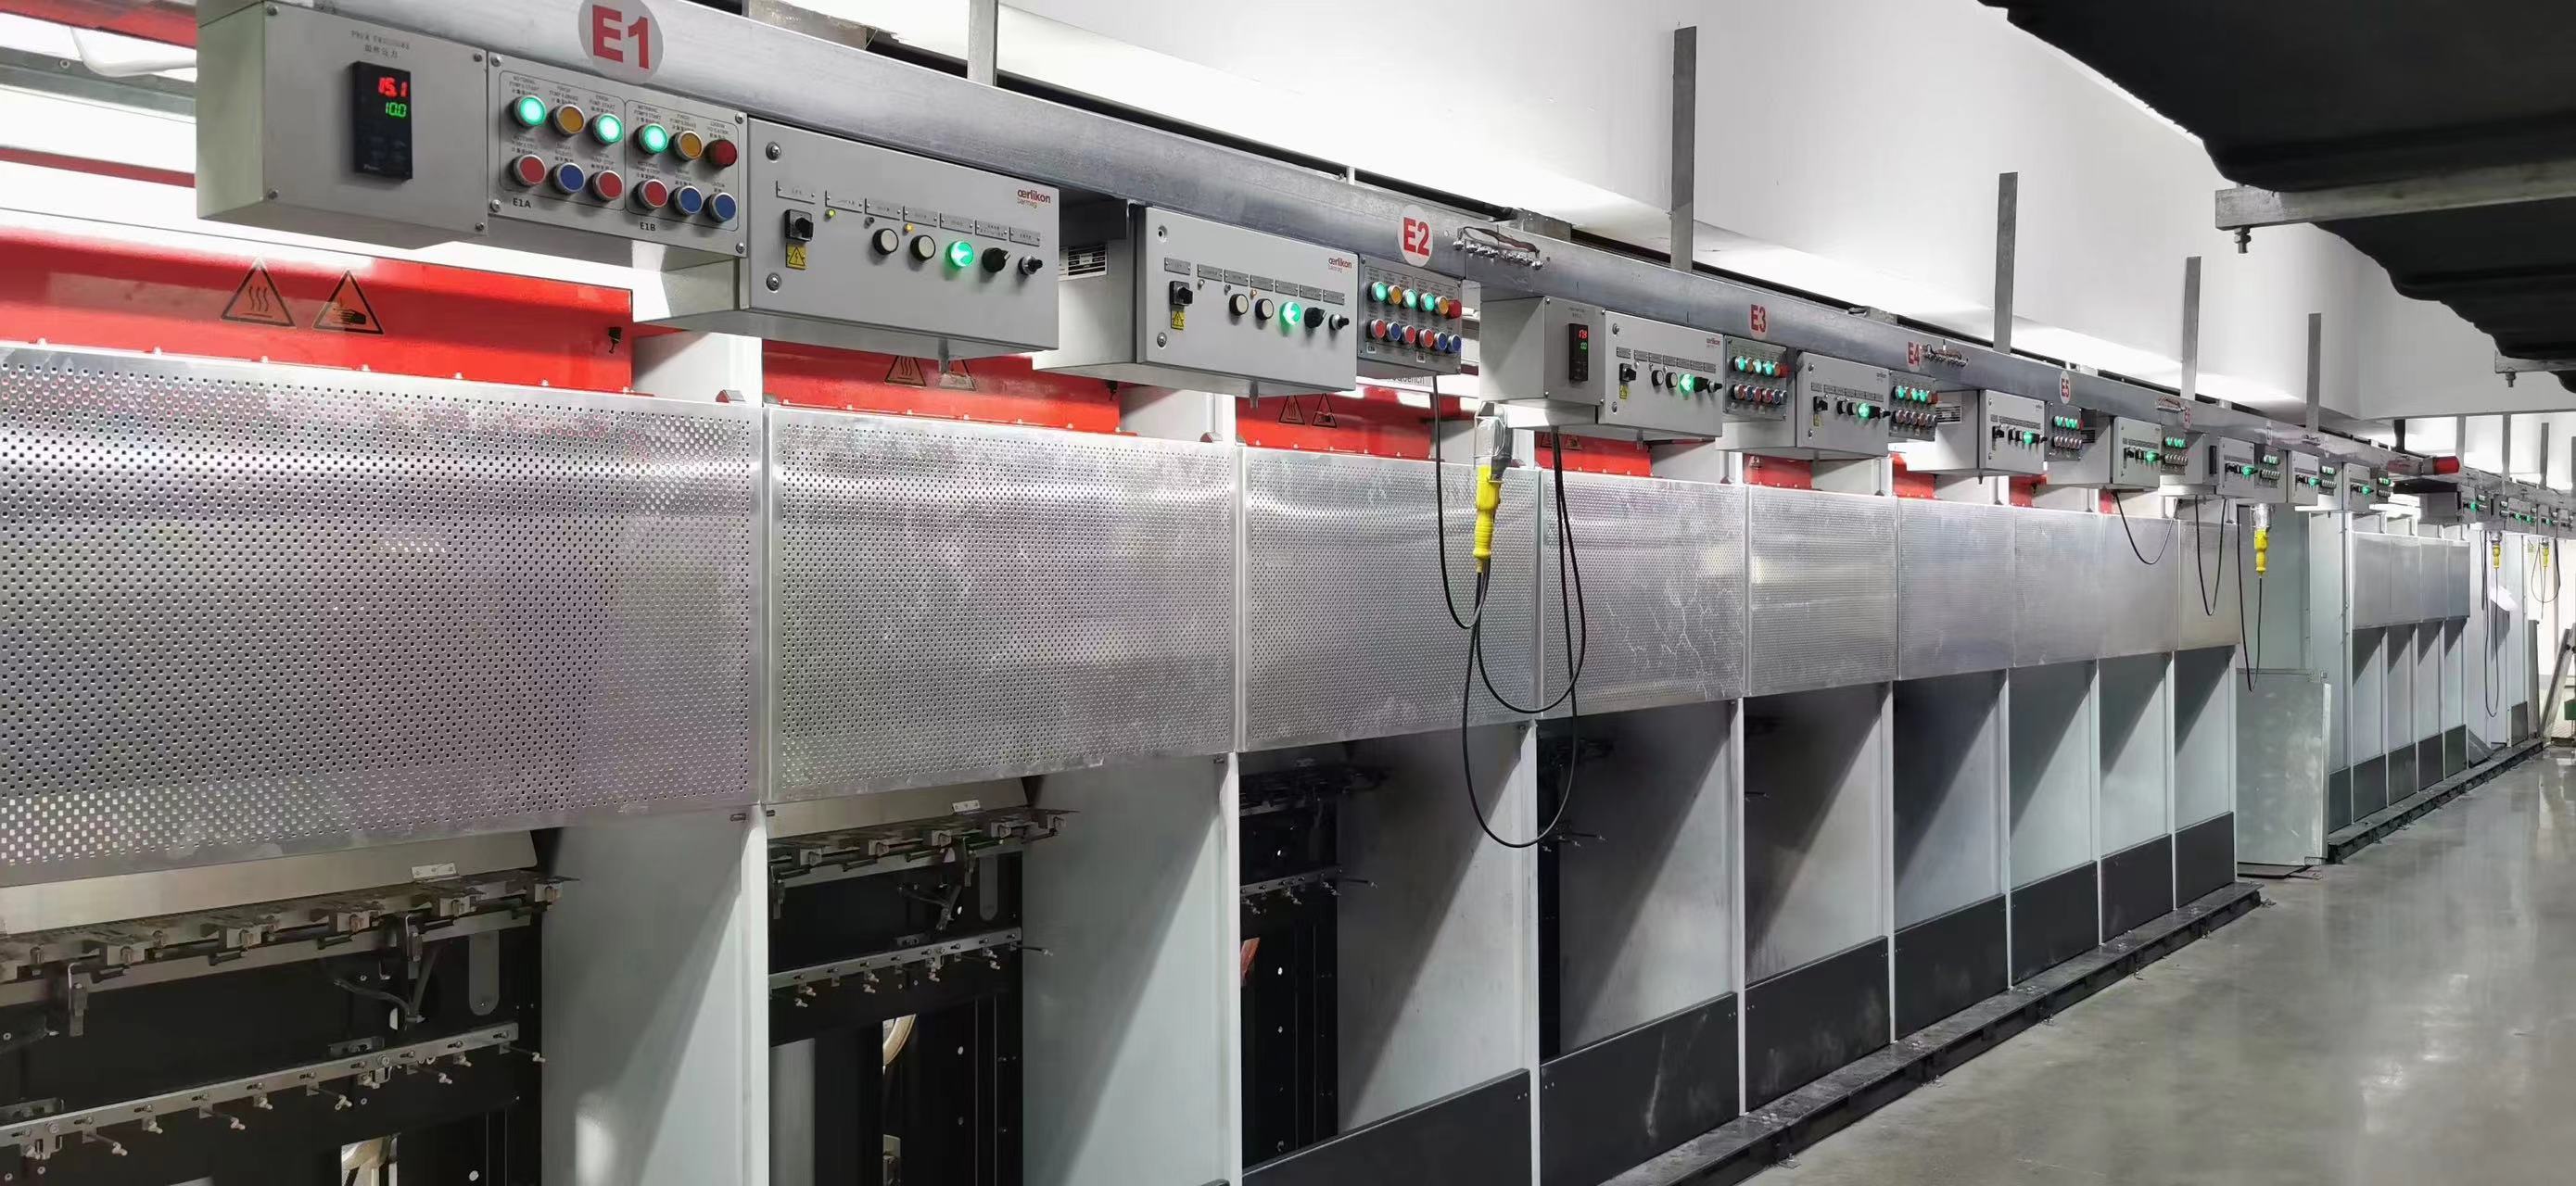
Podsumowując, główna różnica między hartowaniem EVO a hartowaniem krzyżowym leży w ich przeznaczeniu i efekcie. Hartowanie EVO zostało zaprojektowane specjalnie w celu uzyskania zróżnicowanego skurczu oraz pożądanej struktury karbowania i objętości w przędzach FDY. Hartowanie krzyżowe to natomiast ogólny proces chłodzenia stosowany w celu stabilizacji włókien oraz zachowania ich orientacji molekularnej i właściwości fizycznych w produkcji różnych rodzajów przędzy filamentowej.
Czas publikacji: 05-06-2023